Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
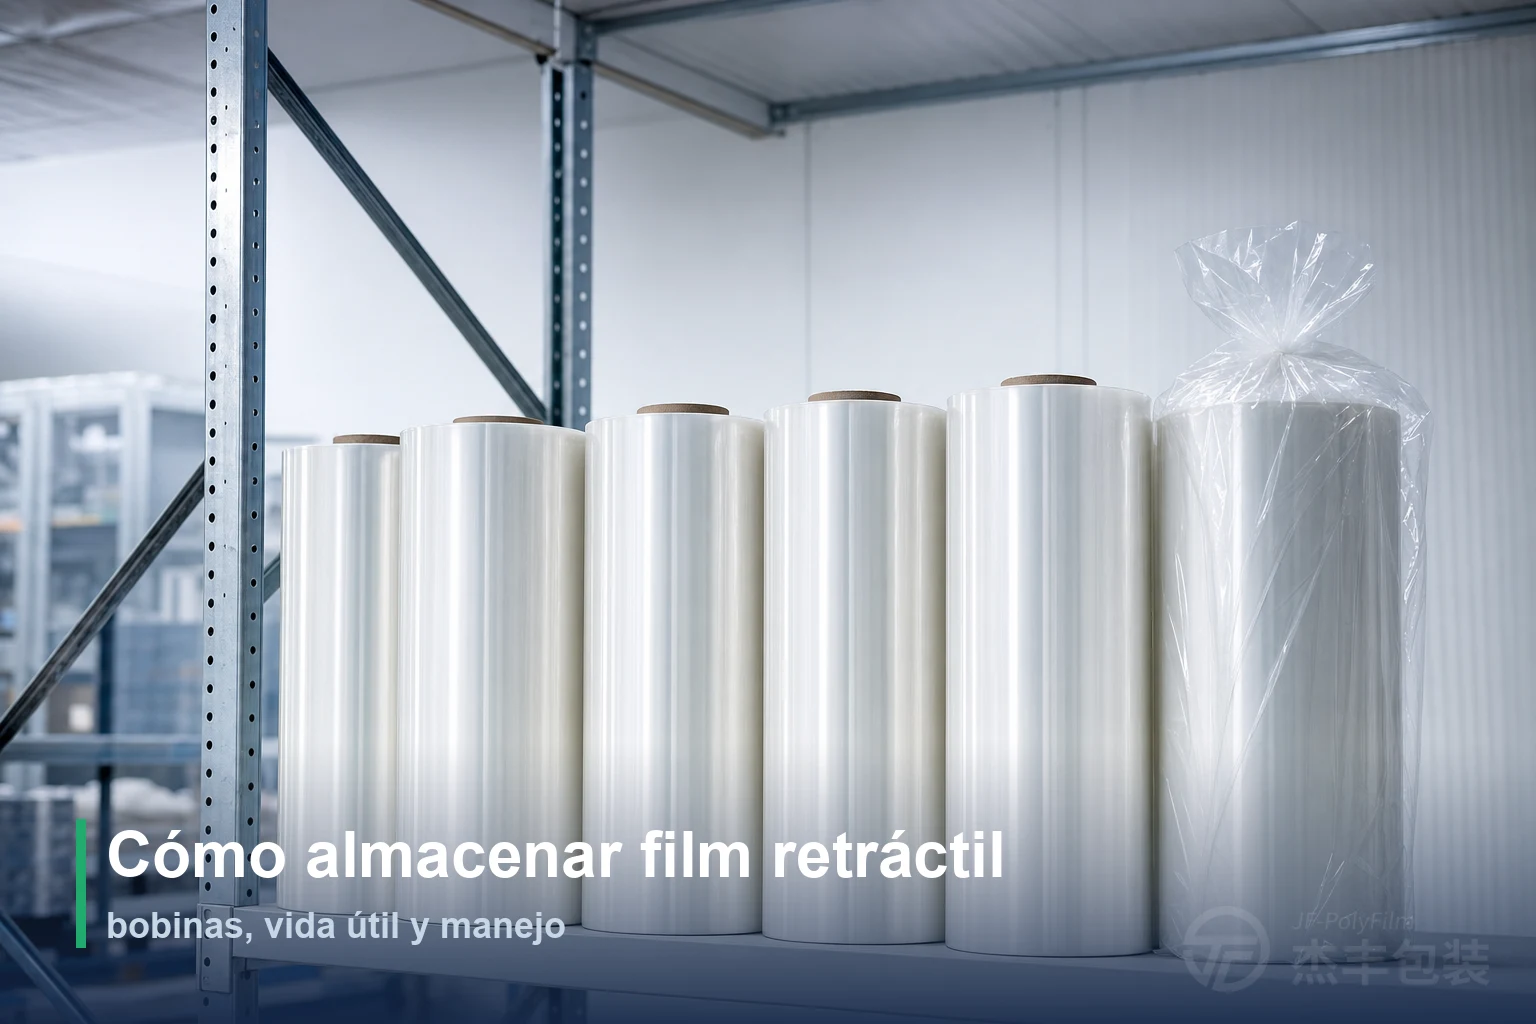
El film retráctil de PETG se conserva fresco y seco —en torno a 10–30 °C, sellado en su embalaje original y lejos del sol y del calor— y así mantiene su contracción durante una vida útil de unos 12 meses. El almacenamiento es cuestión de rendimiento, no de orden: el mismo film que se contrae en un túnel caliente se contrae también, despacio, en un almacén caliente.
Claves del artículo
- El PETG es un film amorfo y sensible al calor: al templarse hacia su temperatura de transición vítrea empieza a relajarse, a contraerse antes de tiempo y a bloquearse, así que dónde y cómo se almacena decide directamente si sigue rindiendo.
- La ventana recomendada es 10–30 °C —idealmente el centro de esa banda, cerca de 15–25 °C—, con humedad baja, protección frente al sol directo y el UV, y el embalaje original sellado e intacto hasta el uso; en esas condiciones la vida útil ronda los 12 meses.
- Las bobinas deben estar de pie sobre su base o apoyadas en estanterías específicas, nunca tumbadas ni apiladas bajo carga, porque las zonas planas, el aplastamiento del núcleo y los daños en el borde arruinan el desenrollado del film y el registro de la manga.
- El film sacado de un almacén frío o fresco tiene que atemperarse, aún sellado, hasta la temperatura de la línea antes de abrirlo, o se forma condensación sobre el film frío y estropea la contracción, el sellado y la impresión.
- La rotación FIFO, junto con la etiqueta de bobina con código de lote y el certificado de análisis que acompaña a cada lote de JFPolyFilm, mantiene las existencias dentro de sus 12 meses de vida y plenamente trazables hasta el lote que las fabricó.
Cómo almacenar el film retráctil: cuatro condiciones que lo mantienen en especificación
Cuatro condiciones conservan el film retráctil de PETG dentro de especificación: una temperatura fresca y estable de 10–30 °C, humedad baja, protección frente al sol directo y el UV, y el embalaje original sellado e intacto hasta que se usa el film. Cada una protege frente a una vía distinta por la que el film puede salirse de especificación antes de llegar a la línea de mangas retráctiles.
La temperatura va primero. El PETG se conserva mejor almacenado fresco y estable, en la banda de 10–30 °C e idealmente hacia su centro, en torno a 15–25 °C. Lo que lo perjudica es el calor y el vaivén térmico: un rincón junto a un radiador, una pared soleada o un muelle de carga que cada día alterna calor y frío exigen al film más que un almacén de temperatura estable y uniforme, y el calor cercano al rango de reblandecimiento del material pone en marcha la contracción antes de tiempo.
La humedad es la segunda condición, y la regla fiable es sencillamente mantener el film seco y sellado. Los objetivos de humedad relativa no están normalizados en el sector, y las fuentes discrepan sobre la banda exacta, así que, en vez de perseguir un valor concreto, conviene guardar las bobinas en un espacio de baja humedad con su embalaje de barrera cerrado. Un film que absorbe humedad pierde claridad, sella y enmanga peor y se vuelve más quebradizo.
La luz y el UV son la tercera. La luz solar directa y el UV intenso rompen las cadenas del polímero con el tiempo, lo que se manifiesta como amarilleo, pérdida de claridad y una caída gradual de la contracción y la resistencia. Mantener las bobinas en su embalaje original y opaco, lejos de ventanas y de iluminación UV intensa, basta para tenerlo a raya.
El propio embalaje es la cuarta condición, y la más fácil de respetar: dejarlo puesto. El envoltorio original protege el film de la humedad, el polvo y la luz a la vez, así que una bobina que se abre solo cuando llega a la línea ha pasado toda su vida útil protegida.
| Condición | Recomendación | Por qué importa | Mantener lejos de |
|---|---|---|---|
| Temperatura | 10–30 °C, ideal 15–25 °C, estable | El calor cercano al reblandecimiento inicia la contracción prematura; los vaivenes fatigan el film | Radiadores, paredes soleadas, muelles de carga, túneles |
| Humedad | Baja; mantener seco y sellado | La absorción de humedad apaga la claridad y perjudica el sellado y el enmangado | Suelos húmedos, rincones sin calefacción, zonas de condensación |
| Luz / UV | A oscuras, en el embalaje original | El UV rompe las cadenas del polímero: amarilleo, pérdida de claridad y de contracción | Sol directo, ventanas, iluminación UV intensa |
| Embalaje | Envoltorio original intacto hasta el uso | Barrera contra humedad, polvo y luz en una sola | Almacenar bobinas desenvueltas al aire |
Vida útil y cómo envejece el film
En su embalaje original y en las condiciones recomendadas, el film retráctil de PETG conserva su rendimiento de contracción durante unos 12 meses, y fuera de esa ventana envejece más deprisa porque tres mecanismos impulsan el deterioro: el calor, la humedad y el UV. Ninguno hace fallar el film de un día para otro; cada uno lo aleja poco a poco de la tasa de contracción y de las dimensiones con las que salió de fábrica.
El calor es el impulsor más fuerte. Como el PETG es amorfo y sensible al calor, un ambiente templado hacia su temperatura de transición vítrea aumenta la libertad con que se mueven las cadenas moleculares, y un film que puede moverse puede relajarse. Esa relajación es contracción prematura: la bobina devuelve algo de la orientación almacenada que solo debería liberar en el túnel, de modo que puede llegar por debajo de su contracción nominal, más blanda y lo bastante pegajosa como para que las capas bobinadas bloqueen, es decir, se peguen entre sí. El cuadro molecular completo —por qué un film orientado retiene la energía de contracción hasta que el calor libera las cadenas— corresponde a cómo funciona el film retráctil de PETG; para el almacenamiento, lo que importa es que todo lo que templa el film hacia esa liberación le suma edad.
La humedad y el UV completan la lista. La humedad absorbida enturbia el film, debilita los sellos y el enmangado y, en el lado de la impresión, ralentiza el secado de la tinta y perjudica la adherencia. El UV, como ya se ha dicho, rompe cadenas y deja el film amarillento, con velo y quebradizo, y con una tasa de contracción más baja. En malas condiciones —calor, humedad o sol directo— estos mecanismos actúan muy dentro de la cifra de 12 meses, y esa es precisamente la razón por la que la rotación FIFO importa: mantiene en movimiento las bobinas más antiguas antes de que se cierre su ventana. Una bobina cercana al final de su ventana no es, sin embargo, chatarra automática: una prueba corta de contracción sobre una muestra dice si todavía alcanza su contracción nominal antes de mandarla a una tirada de producción, una comprobación más barata que descubrir la deriva ya en la línea.
Qué falla en el almacenamiento y cómo evitarlo
La mayoría de los fallos de almacenamiento se remontan a una lista corta de causas, y cada una tiene su prevención emparejada. Leer el fallo y su solución uno junto al otro es la forma más rápida de auditar un almacén, porque convierte «mantenerlo fresco y seco» en cosas concretas que comprobar.
| Fallo en almacén | Causa | Prevención |
|---|---|---|
| Contracción prematura / deriva dimensional | El calor cercano al reblandecimiento relaja la orientación almacenada | Mantener 10–30 °C, lejos del calor y del sol |
| Bloqueo (capas bobinadas pegadas entre sí) | El calor sumado a la humedad reblandece y vuelve pegajosa la superficie | Conservar fresco, seco y sellado |
| Daño por humedad (velo, mal sellado, enmangado débil, fragilidad) | El film absorbe humedad | Almacén de baja humedad, embalaje original cerrado |
| Aplastamiento de bordes / del núcleo y ovalización | Apilado en plano o cargas pesadas sobre la bobina | De pie o en estantería; no apilar |
| Zonas planas (aplanamiento) | Bobina apoyada sobre su circunferencia bajo peso | De pie sobre su base, o bobina colgada |
| Polvo y contaminación | Bobinas desenvueltas en un almacén abierto | Dejar el envoltorio original hasta el uso |
Conviene separar dos cosas. Primero, los fallos que aparecen en el túnel y no en el almacén —arrugas, quemaduras, un faldón de la base abierto— suelen remontarse a la línea, no al almacén, y se abordan en cómo resolver los problemas del film retráctil de PETG; la tabla de arriba cubre solo los fallos que el propio almacenamiento puede causar o evitar. Segundo, los defectos físicos —las zonas planas y el aplastamiento del núcleo— son lo bastante frecuentes como para merecer sus propias reglas de manejo, que expone el siguiente apartado.
Cómo apilar y sostener las bobinas
Las bobinas se almacenan de pie sobre su base o sostenidas en estanterías específicas, nunca tumbadas bajo su propio peso ni apiladas unas sobre otras. El único principio detrás de cada regla de manejo es impedir que la bobina soporte una carga que la deforme, porque una bobina deformada da problemas en la línea mucho después de que el almacenamiento haya terminado.
La razón es geométrica. Una bobina cilíndrica tumbada apoya todo su peso sobre una línea de contacto estrecha, de modo que la presión en esa línea es alta y, con el tiempo, marca una zona plana en la circunferencia. Si además se apilan, las de abajo cargan también con el peso de todo lo que llevan encima, lo que aplasta u ovaliza el núcleo. Ambos defectos importan aguas abajo: una bobina con una zona plana se desenrolla de forma desigual, y un núcleo aplastado u ovalado altera la tensión de desbobinado y saca la manga de registro en la aplicadora; el film puede estar perfectamente en especificación y aun así funcionar mal en la línea porque la bobina perdió su forma en la estantería.
La práctica del sector varía en el método exacto —unos almacenes ponen las bobinas de pie sobre su base, otros las cuelgan de un eje o las sostienen en estanterías a medida—, y cualquiera de estas opciones es válida siempre que la bobina no quede apoyada sobre su circunferencia bajo carga. Conviene mantener las bobinas separadas del suelo, lejos de las fuentes de calor y de las ventanas, y resistir la tentación de apilar para ganar sitio; el espacio de suelo que se ahorra rara vez compensa las zonas planas y los núcleos aplastados que trae consigo. Cuánto film lleva cada bobina y cuánto pesa depende en parte del calibre, pero el principio de apoyo es el mismo en toda la banda de 30–60 μm.
Del almacén a la línea
El film sacado de un almacén frío o fresco debe dejarse sellado y alcanzar la temperatura de la línea antes de abrir el embalaje, de manera que no se forme condensación sobre el film frío. Este es el paso de manejo que más fácil resulta saltarse, y el que en silencio echa a perder una bobina por lo demás buena.
El mecanismo es sencillo. Una superficie de film fría que entra en una nave templada y húmeda atrae condensación igual que suda un vaso frío, y esa fina película de humedad superficial entorpece la contracción por calor y el sellado, y deja defectos de impresión y de enmangado. Mantener la bobina en su embalaje original sellado mientras se templa permite que llegue a temperatura ambiente sin mojar el film. Cuánto tarda depende de la diferencia de temperatura y del diámetro de la bobina, así que no hay una cifra fija que dar: la prueba práctica es dejar la bobina reposar, aún envuelta, hasta que ya no esté fría al tacto, y abrirla entonces. Las existencias que se mantienen a la temperatura normal del almacén no necesitan ningún atemperado especial; el paso importa sobre todo cuando el film se ha guardado realmente frío.
Junto a esto, dos hábitos mantienen la línea alimentada con limpieza. Rotar las existencias por FIFO para que se usen primero las bobinas más antiguas y ninguna sobrepase su vida útil, y manejar los núcleos con cuidado: un núcleo caído o golpeado corre el mismo riesgo de aplastamiento y ovalización que una bobina mal apilada. Cuando una bobina se usa solo en parte, vuelve a envolverse el resto y se devuelve al almacén, en lugar de dejarla abierta en la línea, para que el film sin usar conserve la misma protección frente a humedad, polvo y luz que una bobina nueva. Una vez que el film está a temperatura y cargado en la aplicadora, ajustar el calor que de verdad lo contrae es una tarea aparte, tratada en temperatura del túnel de retracción PETG.
Cómo se embala y se envía el film
El film debe llegar listo para almacenar, y eso empieza por cómo sale de fábrica: bobinado sin empalmes sobre su núcleo, sellado en un embalaje de barrera contra la humedad y etiquetado con un código de lote, de modo que su reloj de 12 meses de vida útil arranca sobre material limpio y protegido. Una bobina que se envía bien es mucho más fácil de almacenar bien.
El PETG transparente de JFPolyFilm ofrece una contracción transversal del 75 % o superior en los grados SH650, SH750 y SH800, en espesores de 30 a 60 μm y anchos de 200 a 2000 mm, y cada lote se muestrea a lo largo de al menos cinco metros para comprobar espesor, tasa de contracción, velo y resistencia a la tracción antes de enviarse con un certificado de análisis. Dos de esos detalles de envío protegen el film específicamente en el almacén: el bobinado sin empalmes significa que no hay uniones que provoquen un mal desenrollado tras meses en la estantería, y la etiqueta de bobina con código de lote liga cada bobina a su lote, de forma que si algo se lee fuera de especificación se rastrea con limpieza hasta el lote que lo fabricó, la columna vertebral de cualquier sistema FIFO. El film se imprime directamente sin tratamiento corona previo y se suministra conforme a GRS, REACH y RoHS.
Conservado a 10–30 °C en ese embalaje sellado, el film que enviamos mantiene su contracción nominal durante toda su vida de 12 meses. Para un envase y una línea ya definidos, el film retráctil de PETG transparente de JFPolyFilm puede ajustarse al grado y al calibre que el trabajo necesite, bobinado y etiquetado para almacenarse y procesarse sin incidencias desde la primera bobina hasta la última.
Preguntas frecuentes
¿Cómo se debe almacenar el film retráctil de PETG?
¿Cuál es la vida útil del film retráctil?
¿Se puede guardar el film retráctil en cámara fría y usarlo de inmediato?
¿Por qué se deben almacenar las bobinas de pie?
¿El film retráctil se estropea si se calienta demasiado?
Artículos relacionados
Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
Cómo elegir el espesor del film retráctil: 30–60 μm
El espesor y la tasa de contracción son dos especificaciones distintas. Descubre cómo el tamaño del envase, la durabilidad, la línea de enmangado y la reducción de espesor fijan el calibre de una manga PETG en la banda de 30–60 μm.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos