Qué envases no admiten mangas retráctiles y por qué
Las formas, superficies, tamaños y materiales de envase que una manga retráctil no puede ceñir —asas, cinturas profundas, caras planas, bolsas blandas y envases sensibles al calor— y qué usar en su lugar.
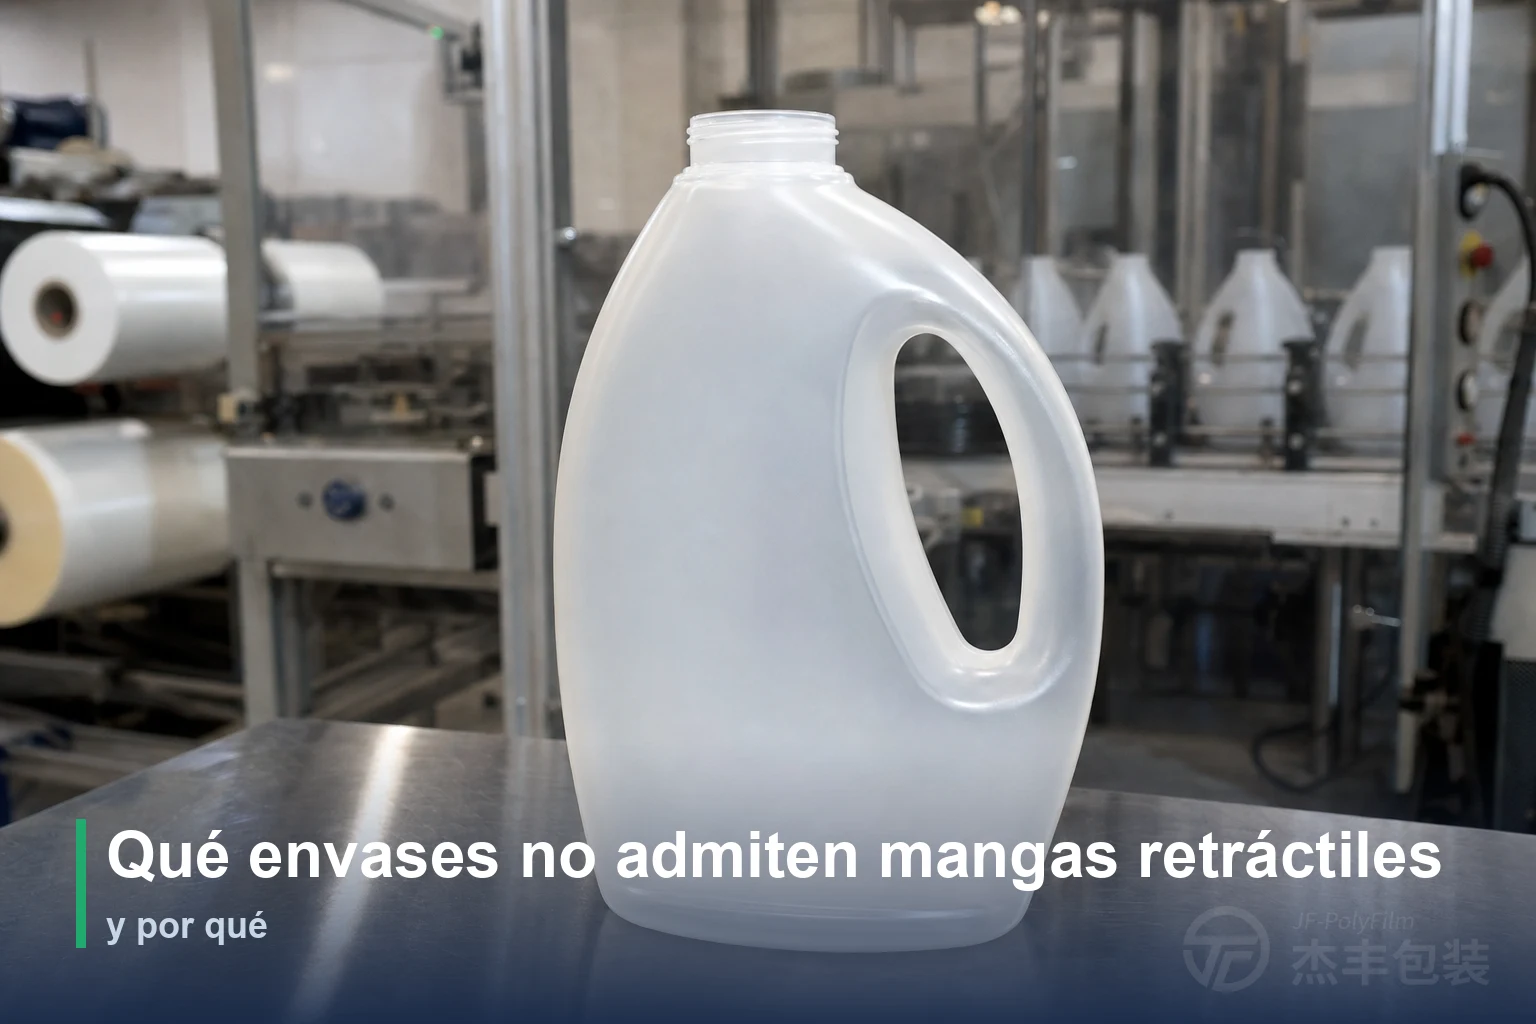
Un envase no admite una manga retráctil cuando su forma, superficie, tamaño, tolerancia al calor o rigidez quedan fuera de lo que la película puede ceñir, porque la etiqueta es un tubo impreso que solo se aprieta alrededor de un cuerpo continuo, rígido y más o menos redondo.
Puntos clave
- La contracción de una manga es finita: el PETG de alta contracción se cierra como máximo un 75–80% a lo ancho, así que un envase cuyo punto más estrecho baja de aproximadamente una quinta parte de su diámetro máximo queda fuera de lo que cualquier manga puede ceñir.
- Las asas, los picos vertedores y los salientes laterales pronunciados rompen la superficie continua de 360° que el tubo debe rodear, por lo que las garrafas con asa integrada y los bidones no admiten una manga estándar de cuerpo completo.
- Las esquinas vivas, las hendiduras profundas y las caras muy planas hacen que la película haga puente sobre los puntos altos en lugar de asentarse, un rasgo de la contracción por calor y no de una línea mal ajustada.
- El calor es el límite que impone el túnel: la película alcanza su contracción plena en torno a 95–100°C, suficiente para ablandar envases de pared fina y bajo punto de fusión o degradar productos sensibles al calor ya envasados.
- Las tiradas de mangas tienen una cantidad mínima de pedido, así que los envases muy pequeños o de tirada corta suelen etiquetarse más barato de otra forma, mientras que las bolsas blandas no ofrecen a la película ninguna pared rígida a la que agarrarse.
La única regla que decide si un envase admite una manga
Todos los límites de este artículo se remontan a un único hecho: una manga retráctil es un tubo impreso y cerrado que solo se agarra a un envase donde su superficie es continua, rígida y más o menos circular. Dentro del túnel la película se contrae a lo ancho y tira hacia dentro contra la pared, de modo que necesita tres cosas a la vez: un anillo de superficie sin interrupción que apretar, un contorno hasta el que pueda cerrarse físicamente y una pared lo bastante firme para hacer de tope. Allí donde un envase incumple una de esas condiciones —el anillo se interrumpe, la forma es demasiado extrema, la pared demasiado blanda o el conjunto no aguanta el calor—, el tubo se queda sin nada contra lo que trabajar, y el resultado es una etiqueta floja, arrugada, en puente o aplastada en lugar de un acabado limpio. El mecanismo de la contracción se explica en cómo funciona la película retráctil de PETG; lo que sigue es la pregunta inversa: los envases donde no puede.
Geometría que supera el tope de contracción de la película
Una manga se corta para deslizarse sobre la parte más ancha del envase y luego debe contraerse hasta la más estrecha; cuando ese salto es mayor de lo que la película puede cerrar, ninguna especificación logrará que ajuste. El PETG de alta contracción se cierra como máximo un 75–80% a lo ancho —un tope típico cercano al 78%—, lo que significa que el punto más estrecho al que todavía puede ceñirse ronda apenas una quinta parte del diámetro máximo. Una botella de cuello muy fino bajo un cuerpo ancho, o con una cintura excepcionalmente pronunciada tallada en el cuerpo, rebasa ese límite: la película llega a su contracción máxima antes de tocar la pared, y la manga se queda floja o se junta en pliegues sueltos. Es el caso extremo del trabajo con botellas de forma compleja, donde las mangas suelen destacar; incluso un PETG de alta contracción que cierra el 75% o más a lo ancho tiene un tope que esta geometría puede cruzar. Convertir un perfil concreto en la cifra exacta de contracción que necesita es un cálculo en sí mismo, detallado en cómo elegir la tasa de contracción del PETG; aquí basta con señalar que, pasado cierto contorno, el envase queda sencillamente fuera de alcance.
Asas, picos vertedores y salientes rompen el agarre
Un envase con asa integrada, pico vertedor moldeado o saliente lateral pronunciado rompe el anillo continuo del que depende el tubo, por lo que una manga estándar de cuerpo completo no puede cerrarse a su alrededor. La película solo puede rodear una superficie que abrace sin interrupción; donde un asa deja un hueco entre el agarre y el cuerpo, la manga o bien sella esa abertura —dejando el asa inservible— o bien salva el hueco sin nada detrás contra lo que apretar. Las garrafas de detergente o de lubricante con asa, los bidones y los recipientes con pico entran todos aquí, y también cualquier cuerpo con un pico o un resalte que sobresalga de la pared. Existen mangas especiales con aberturas troqueladas para un puñado de estas formas, pero son excepciones diseñadas a medida de cada envase, con su propio utillaje, no algo que una manga estándar de cuerpo completo pueda hacer. Visto con honestidad, el asa es un hecho geométrico fijo del envase, no una carencia de la película, así que la pregunta de diseño es qué formato de etiqueta permite el asa, no cómo forzar una manga a pasar por encima.
Caras planas, esquinas vivas y hendiduras profundas
La película termorretráctil se contrae por el camino más corto entre dos puntos salientes, de modo que, en lugar de asentarse en una esquina viva, una hendidura profunda o una cara muy plana, hace puente sobre el hueco. En un cuerpo cuadrado, rectangular o muy ovalado la película salta de esquina a esquina y deja floja la cara plana mientras solo aprieta en los cantos; sobre una depresión profunda se estira por encima de la abertura en vez de hundirse hasta el fondo; y cuanto más aguda es la esquina o más honda la hendidura, más marcado es el puente. Esto es inherente a cómo se contrae la película, no señal de una línea mal ajustada: bajar la temperatura o la velocidad suaviza el efecto pero nunca lo elimina, y forzar más contracción solo concentra la deformación en los puntos altos. Cuando lo que se deforma es el propio gráfico sobre un contorno complejo, ese es un asunto aparte de preimpresión, que se resuelve predistorsionando el arte y no cambiando el envase.
Envases muy pequeños y muy grandes
En ambos extremos de tamaño la manga se vuelve mecánicamente engorrosa o sencillamente poco económica, y por eso los viales muy pequeños y los bidones muy grandes suelen pasar a otro formato de etiqueta. Los envases diminutos son difíciles de cargar, posicionar y llevar a través del túnel, la altura útil de manga se reduce a una banda impracticable, y la cantidad mínima de pedido que arrastra una tirada de mangas hace que las tiradas cortas salgan más baratas con una etiqueta autoadhesiva o impresión directa. Los envases muy grandes van por el lado contrario: consumen mucha más película por unidad, exigen un calentamiento más largo y uniforme, y hacen más difícil mantener pareja la temperatura del túnel en toda la superficie. En los envases más pequeños hay un segundo problema más allá del manejo: la banda de etiqueta se acorta tanto que queda poco sitio para el arte que la manga debía lucir, con lo que el formato pierde su principal ventaja. Ninguno de los dos extremos es una prohibición absoluta —muchísimos envases pequeños y grandes llevan mangas—, pero son fronteras donde el formato deja de ser la opción evidente, y dónde cae exactamente la línea depende del aplicador y del túnel, no de ninguna dimensión fija.
Envases y contenidos que no resisten el túnel
El túnel calienta la película hasta su temperatura de contracción —en torno a 95–100°C para el PETG—, así que cualquier envase o producto que no aguante ese calor resulta inadecuado aunque su forma encaje a la perfección. Dos casos quedan fuera. Los cuerpos de envase de pared fina y bajo punto de fusión, como ciertos polipropilenos de calibre delgado o plásticos espumados y muy ligeros, se ablandan y pierden su redondez antes de que la película se haya asentado del todo. Y los contenidos sensibles al calor de un envase ya lleno pueden degradarse en la misma pasada. La temperatura de trabajo de la película no es la del túnel: un túnel de aire caliente hace circular su aire a una temperatura mucho más alta de la que la película llega a alcanzar, y la contracción ocurre cuando la propia película alcanza unos 95–100°C, no cuando se hornea el envase. Los túneles de vapor, más suaves y en torno a 80–95°C, y la película de OPS, de menor temperatura, alivian algunos casos sensibles al calor, aunque a costa de la fuerza de contracción que el PETG aporta en contornos profundos. La prueba práctica es hacer el ensayo con el envase en el estado en que se despachará: una botella vacía puede pasar el túnel sin problemas y luego deformarse cuando un llenado caliente o a presión cambia cómo se comporta la pared bajo el mismo calor.
Envases blandos, plegables y flexibles
Una manga retráctil necesita una pared rígida o semirrígida contra la que apretar, así que las bolsas doypack y los envases muy blandos, plegables o aplastables no le dan a la película nada a lo que agarrarse. Al contraerse, la manga empuja hacia dentro con fuerza real; una botella, una lata o un tarro conservan su forma y dejan que la película se asiente limpiamente contra la pared, pero una bolsa fláccida se pandea, se aplasta o se deforma bajo esa misma carga. El formato se creó para envases rígidos y semirrígidos, y el envase flexible se decora de otra manera: impreso en el propio laminado o llevado en una etiqueta autoadhesiva. Hay un término medio que conviene nombrar: una botella exprimible con suficiente recuperación elástica para mantener su forma admite una película de manga más blanda, mientras que una bolsa totalmente fláccida no, de modo que «exprimible» y «sin soporte» no son la misma prueba, y solo la segunda descarta una manga.
Tabla de envases no aptos: qué usar en su lugar
El patrón en los seis casos es el mismo —la manga falla allí donde el envase incumple uno de sus requisitos físicos— y cada fallo apunta a una alternativa más limpia. La tabla relaciona el envase o la situación con el motivo por el que la manga sufre y con la vía que suele servir mejor.
| Envase o situación | Por qué falla la manga retráctil | Mejor alternativa |
|---|---|---|
| Cuello o cintura más estrechos que ~1/5 del diámetro máximo | El salto de diámetro supera el tope de contracción de ~75–80% de la película | Rediseñar el perfil de la botella, o una manga parcial / de cuello en lugar de cuerpo completo |
| Asa integrada, pico vertedor o saliente lateral marcado | Rompe la superficie continua de 360° que el tubo debe rodear | Etiqueta autoadhesiva, o una manga especial troquelada |
| Cuerpos con esquinas vivas, muy planos o con hendiduras profundas | La película hace puente sobre los puntos altos en lugar de asentarse | Etiqueta autoadhesiva de panel, o impresión directa |
| Envases muy pequeños o de tiradas muy cortas | Difíciles de procesar y por debajo de la cantidad mínima de pedido de una tirada de mangas | Etiqueta autoadhesiva o impresión directa |
| Envases de pared fina y bajo punto de fusión, o contenidos sensibles al calor | El calor del túnel (~95–100°C) ablanda el envase o daña el contenido | Túnel de vapor a menor temperatura o película de OPS; si no, una etiqueta que no requiera calor |
| Bolsas doypack, o envases blandos muy plegables | Sin pared rígida donde agarrarse, la película aplasta el envase | Envase flexible preimpreso, o etiqueta autoadhesiva |
Cómo comprobar un envase antes de comprometerte
Que un envase vaya a admitir una manga se puede comprobar en la fase de diseño, mucho antes de una tirada de producción, y tres comprobaciones detectan casi todos los desajustes. La primera es la geometría: mide el diámetro máximo, el punto más estrecho que la manga debe alcanzar y la altura de etiqueta; si el punto más estrecho baja de aproximadamente una quinta parte del máximo, la forma supera lo que una manga de cuerpo completo puede cerrar —el método para convertir esas medidas en la cifra de contracción necesaria está en cómo elegir la tasa de contracción—. La segunda es un prototipo sobre el envase real: pasa una manga de muestra por el envase de verdad a temperatura de túnel y busca puentes, zonas flojas e impresión torcida. La tercera es la tolerancia al calor: confirma que la pared, y cualquier contenido ya envasado, pasan la ventana del túnel sin deformarse. Cuando un envase límite produce arrugas, rizado o corrimiento del registro en la línea, eso ya es cuestión de ajuste de proceso, tratada en cómo resolver problemas de la película retráctil de PETG, y a veces el hallazgo honesto es sencillamente que la manga es el formato equivocado para ese envase.
La lectura honesta: pon la manga donde corresponde
Como fabricantes de la película, preferimos ver una manga sobre un envase que le va que contemplar cómo una forma marginal pelea por salir de una tirada, porque encaminar un envase inadecuado hacia el formato de etiqueta correcto protege la marca mucho más que forzar una manga donde la física se resiste. Cuando un envase encaja de verdad —un cuerpo continuo, rígido y lo bastante redondo dentro de la ventana de contracción y de calor—, una película retráctil de PETG transparente de alta contracción consigue el acabado ceñido y sin costura de 360° para el que se creó el formato.
Preguntas frecuentes
¿Una manga retráctil se adapta a cualquier forma de envase?
¿Por qué no se puede poner una manga a una garrafa con asa?
¿Se puede poner una manga a una bolsa doypack o a una botella exprimible?
¿El túnel de contracción dañará un envase de pared fina o sensible al calor?
¿Cómo sé si mi envase es apto para una manga antes de pedir?
Artículos relacionados
Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos