Recipientes que não podem usar sleeve retrátil — e por quê
As formas, superfícies, tamanhos e materiais de recipiente que um sleeve retrátil não consegue apertar — alças, cinturas profundas, faces planas, pouches flexíveis e embalagens sensíveis ao calor — e o que usar no lugar.
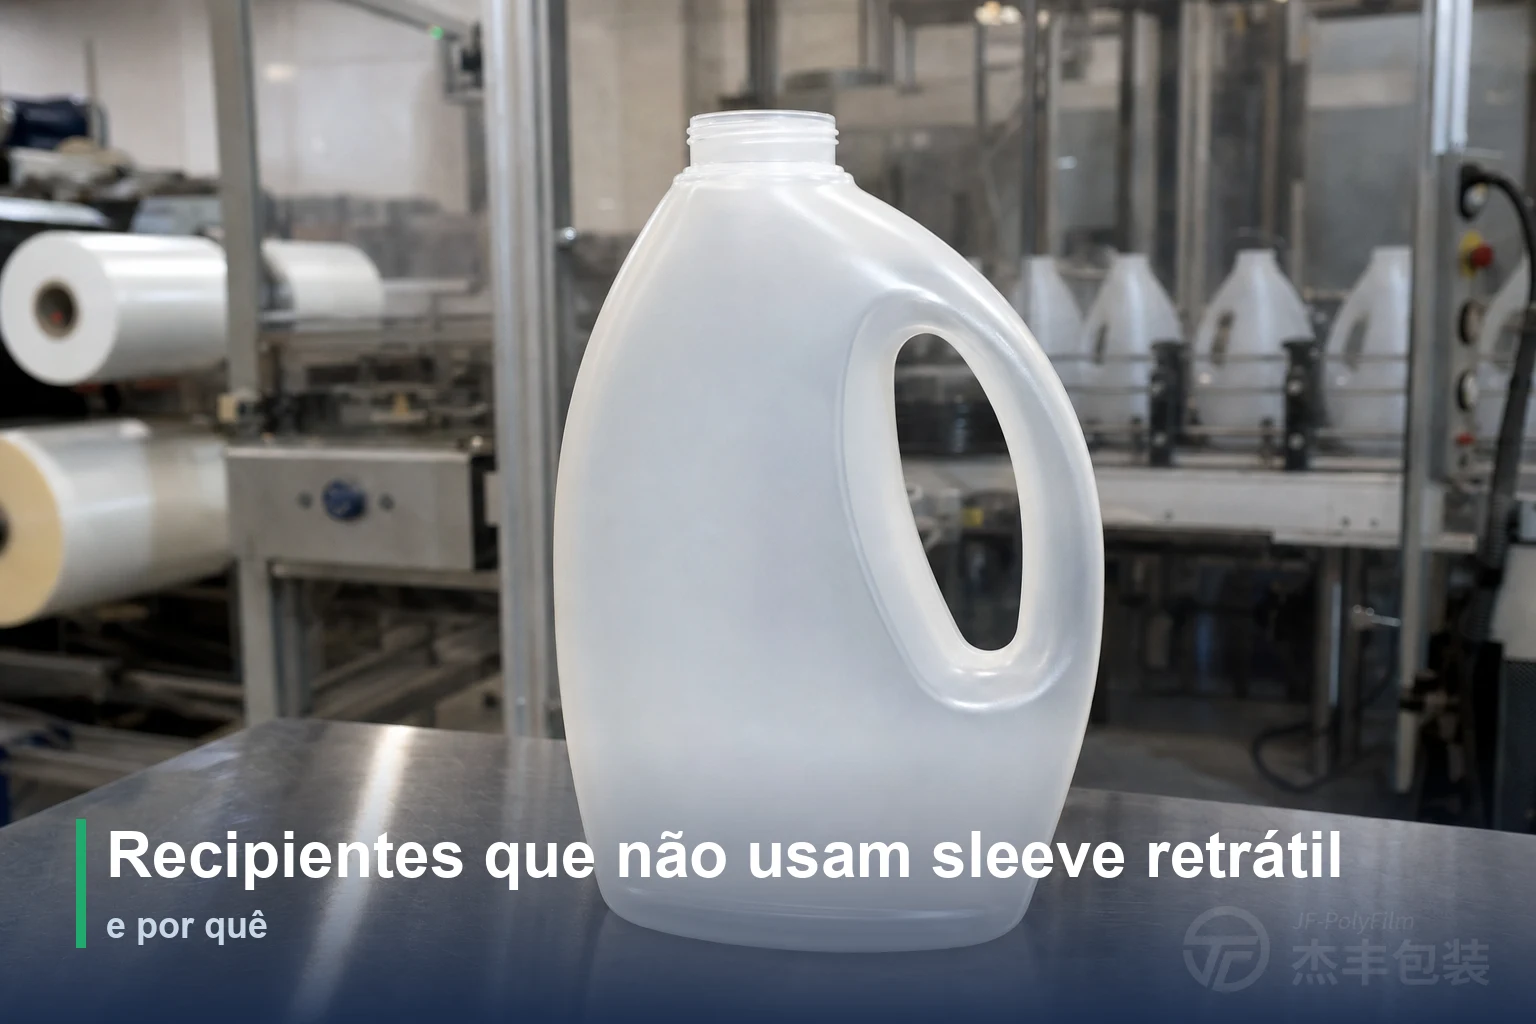
Um recipiente não pode usar um sleeve retrátil quando sua forma, superfície, tamanho, tolerância ao calor ou rigidez fica fora do que o filme consegue abraçar — porque o rótulo é um tubo impresso que só aperta em torno de um corpo contínuo, rígido e mais ou menos redondo.
Pontos principais
- A retração de um sleeve é finita: o PETG de alta retração fecha no máximo cerca de 75–80% ao longo da largura, então um recipiente cujo ponto mais estreito fica abaixo de mais ou menos um quinto do maior diâmetro está além do que qualquer sleeve consegue apertar.
- Alças, bicos e saliências laterais pronunciadas rompem a superfície contínua de 360° que o tubo precisa envolver, de modo que galões e bombonas com alça integrada não aceitam um sleeve de corpo inteiro padrão.
- Cantos vivos, reentrâncias profundas e faces muito planas fazem o filme criar ponte sobre os pontos altos em vez de assentar — uma propriedade da contração pelo calor, não uma linha mal regulada.
- O calor é o limite imposto pelo túnel: o filme atinge a retração plena por volta de 95–100°C, quente o bastante para amolecer recipientes de parede fina e baixo ponto de fusão ou degradar produtos sensíveis ao calor já envasados.
- Tiragens de sleeve exigem um pedido mínimo, então recipientes muito pequenos ou de baixa tiragem muitas vezes saem mais baratos rotulados de outra forma, enquanto pouches flexíveis não dão ao filme nenhuma parede rígida para apertar.
A única regra que decide se um recipiente aceita um sleeve
Todo limite deste artigo remonta a um único fato: um sleeve retrátil é um tubo impresso e fechado que adere a um recipiente apenas onde a superfície é contínua, rígida e mais ou menos circular. No túnel, o filme se contrai ao longo da largura e puxa para dentro contra a parede, então precisa de três coisas ao mesmo tempo — um anel de superfície sem interrupção para apertar, um contorno até o qual consiga fisicamente se fechar e uma parede firme o suficiente para reagir. Onde quer que um recipiente quebre uma dessas condições — o anel é interrompido, a forma é extrema demais, a parede é macia demais ou a embalagem inteira não suporta o calor —, o tubo não tem contra o que trabalhar, e o resultado é um rótulo frouxo, enrugado, em ponte ou esmagado, em vez de um envolvimento limpo. O mecanismo por trás da contração está tratado em como funciona o filme retrátil de PETG; o que vem a seguir é a pergunta inversa — os recipientes em que ele não consegue.
Geometria que ultrapassa o teto de retração do filme
Um sleeve é cortado para deslizar sobre a parte mais larga de um recipiente e depois precisa se contrair até a mais estreita; quando esse vão é maior do que o filme consegue fechar, nenhuma especificação vai fazê-lo encaixar. O PETG de alta retração fecha no máximo cerca de 75–80% ao longo da largura — um teto típico perto de 78% —, o que significa que o ponto mais estreito que ele ainda abraça é apenas algo em torno de um quinto do maior diâmetro. Uma garrafa de gargalo extremamente fino sob um corpo largo, ou uma cintura excepcionalmente profunda cavada no corpo, ultrapassa esse limite: o filme atinge sua contração máxima antes de tocar a parede, e o sleeve fica frouxo ou se junta em dobras soltas. Este é o limite extremo do trabalho com garrafas de formato especial, onde os sleeves costumam se destacar — mesmo um PETG de alta retração que fecha 75% ou mais ao longo da largura ainda tem um teto que essa geometria consegue cruzar. Transformar um perfil específico no valor exato de retração de que ele precisa é um cálculo à parte, detalhado em como escolher a taxa de retração do PETG; o que importa aqui é apenas que, passado certo contorno, o recipiente está simplesmente fora de alcance.
Alças, bicos e saliências laterais rompem a aderência
Um recipiente com alça integrada, bico de despejo moldado ou saliência lateral pronunciada rompe o anel contínuo do qual o tubo depende, então um sleeve de corpo inteiro padrão não consegue se fechar em torno dele. O filme só envolve uma superfície que consiga abraçar sem interrupção; onde uma alça deixa um vão entre ela e o corpo, o sleeve ou sela essa abertura — inutilizando a alça — ou atravessa a cavidade sem nada atrás contra o que pressionar. Galões de detergente e de lubrificante com alça, bombonas e chaleiras caem todos aqui, e o mesmo vale para qualquer corpo com um bico ou uma saliência projetada além da parede. Existem sleeves especiais com aberturas vazadas para um punhado dessas formas, mas são exceções projetadas, específicas para cada recipiente e com ferramental próprio — não algo que um sleeve de corpo inteiro de linha consiga resolver. A leitura honesta é que a alça é um fato geométrico fixo do recipiente, não uma deficiência do filme, de modo que a pergunta de projeto é qual formato de rótulo a alça permite, e não como forçar um sleeve a passar por ela.
Faces planas, cantos vivos e reentrâncias profundas
O filme retrátil puxa ao longo do caminho mais curto entre dois pontos salientes, então, em vez de assentar num canto vivo, numa reentrância profunda ou numa face muito plana, ele faz ponte — ou “tenda” — sobre o vão. Num corpo quadrado, retangular ou de formato marcadamente oval, o filme se estende de canto a canto e deixa a face plana frouxa, apertando somente nas arestas; sobre uma depressão profunda, ele se estica por cima da abertura em vez de afundar até o fundo; e quanto mais vivo o canto ou mais profunda a reentrância, mais pronunciada é a ponte. Isso é inerente ao modo como o filme se contrai, não um sinal de linha mal regulada — trabalhar mais frio ou mais devagar suaviza o efeito, mas nunca o elimina, e forçar mais retração apenas concentra a distorção nos pontos altos. Quando o próprio grafismo se deforma sobre um contorno complexo, isso é uma questão de pré-impressão à parte, resolvida com a pré-distorção da arte, e não trocando o recipiente.
Recipientes muito pequenos e muito grandes
Nos dois extremos de tamanho, o sleeve fica ou mecanicamente incômodo ou simplesmente antieconômico, e é por isso que frascos muito pequenos e tambores muito grandes costumam migrar para outro formato de rótulo. Recipientes minúsculos são difíceis de carregar, posicionar e conduzir por um túnel, a altura útil do sleeve encolhe para uma faixa impraticável, e o pedido mínimo que uma tiragem de sleeve exige torna mais barato rotular tiragens curtas com um adesivo autoadesivo ou impressão direta. Recipientes muito grandes pendem para o outro lado: consomem muito mais filme por unidade, exigem aquecimento mais longo e mais uniforme e tornam mais difícil manter a temperatura do túnel homogênea por toda a superfície. Nas embalagens menores há um segundo problema além do manuseio: a faixa do rótulo fica tão curta que sobra pouco espaço para a arte que o sleeve deveria carregar, então o formato perde sua principal vantagem. Nenhum dos extremos é uma proibição absoluta — muitas embalagens pequenas e grandes de fato rodam sleeves —, mas são fronteiras onde o formato deixa de ser a escolha óbvia, e onde exatamente fica esse limite depende do aplicador e do túnel, não de qualquer dimensão fixa.
Recipientes e conteúdos que não sobrevivem ao túnel
O túnel aquece o filme até sua temperatura de retração — cerca de 95–100°C no PETG —, então qualquer recipiente ou produto que não suporte esse calor é inadequado mesmo quando a forma encaixa perfeitamente. Dois casos se enquadram aqui. Corpos de recipiente de parede fina e baixo ponto de fusão, como alguns frascos de polipropileno de baixa gramatura ou plásticos expandidos e muito leves, amolecem e perdem a forma redonda antes de o filme assentar por completo. E conteúdos sensíveis ao calor numa embalagem já envasada podem ser degradados na mesma passagem. A temperatura de trabalho do filme não é o ajuste do túnel: um túnel de ar quente mantém o ar muito mais quente do que o filme jamais fica, e a retração acontece quando o próprio filme chega a cerca de 95–100°C, não quando o recipiente é assado. Túneis de vapor mais suaves, trabalhando por volta de 80–95°C, e o filme OPS de temperatura mais baixa aliviam alguns casos sensíveis ao calor, ainda que ao custo da força de retração que o PETG traz para contornos profundos. O teste prático é rodar o ensaio no recipiente no estado em que será expedido — uma garrafa vazia pode passar limpa pelo túnel e depois distorcer assim que um envase morno ou pressurizado muda o comportamento da parede sob o mesmo calor.
Embalagens macias, colapsáveis e flexíveis
Um sleeve retrátil precisa de uma parede rígida ou semirrígida contra a qual pressionar, então pouches stand-up e embalagens muito macias, colapsáveis ou amassáveis não dão ao filme nada para apertar. Ao se contrair, o sleeve empurra para dentro com força real; uma garrafa, uma lata ou um pote mantêm a forma e deixam o filme assentar limpo contra a parede, mas um pouch mole verga, amassa ou se deforma sob a mesma carga. O formato foi feito para recipientes rígidos e semirrígidos, e a embalagem flexível é decorada de outra maneira — impressa no próprio laminado ou carregada por um rótulo autoadesivo. Há um meio-termo que vale nomear: um frasco squeeze com recuperação elástica suficiente para manter a forma aceita um filme de sleeve mais macio, ao passo que um pouch totalmente mole não — então “apertável” e “sem sustentação” não são o mesmo teste, e só o segundo elimina o sleeve.
A tabela dos recipientes inadequados: o que usar no lugar
O padrão nos seis casos é o mesmo — o sleeve falha onde quer que o recipiente quebre um de seus requisitos físicos — e cada falha aponta para uma alternativa mais limpa. A tabela relaciona o recipiente ou a situação ao motivo pelo qual o sleeve tem dificuldade e à rota que normalmente o serve melhor.
| Recipiente ou situação | Por que o sleeve retrátil falha | Rota melhor |
|---|---|---|
| Gargalo ou cintura mais estreitos que ~1/5 do maior diâmetro | O vão do contorno excede o teto de retração de ~75–80% do filme | Redesenhar o perfil da garrafa, ou um sleeve parcial / de gargalo em vez de corpo inteiro |
| Alça integrada, bico ou saliência lateral forte | Rompe a superfície contínua de 360° que o tubo precisa envolver | Rótulo autoadesivo, ou um sleeve especial com recorte |
| Corpos de cantos vivos, muito planos ou de reentrância profunda | O filme faz ponte ou “tenda” sobre os pontos altos em vez de assentar | Rótulo autoadesivo de painel, ou impressão direta |
| Recipientes muito pequenos ou de tiragem muito curta | Incômodos de rodar e abaixo do pedido mínimo de uma tiragem de sleeve | Etiqueta autoadesiva ou impressão direta |
| Recipientes de parede fina e baixo ponto de fusão, ou envases sensíveis ao calor | O calor do túnel (~95–100°C) amolece a embalagem ou prejudica o conteúdo | Túnel de vapor de temperatura mais baixa ou filme OPS; senão, um rótulo sem calor |
| Pouches stand-up, ou embalagens colapsáveis muito macias | Nenhuma parede rígida para o filme apertar — ele esmaga a embalagem | Embalagem flexível pré-impressa, ou um rótulo autoadesivo |
Verificar um recipiente antes de assumir o compromisso
Saber se um recipiente vai aceitar um sleeve pode ser testado na fase de projeto, muito antes de uma tiragem de produção, e três verificações detectam quase toda incompatibilidade. A primeira é a geometria: meça o maior diâmetro, o ponto mais estreito que o sleeve precisa alcançar e a altura do rótulo, e, se o ponto mais estreito cair abaixo de mais ou menos um quinto do mais largo, a forma passou do que um sleeve de corpo inteiro consegue fechar — o método para transformar essas medidas no valor de retração necessário está em escolher uma taxa de retração. A segunda é um protótipo no recipiente real: rode um sleeve de amostra sobre a embalagem real na temperatura do túnel e procure pontes, zonas frouxas e impressão torta. A terceira é a tolerância ao calor: confirme que a parede, e qualquer conteúdo já envasado, consiga passar pela janela do túnel sem distorcer. Quando um recipiente limítrofe gera rugas, ondulação ou desvio de registro na linha, isso é uma questão de ajuste de processo, trabalhada em resolvendo problemas do filme retrátil PETG — e às vezes a constatação honesta é simplesmente que o sleeve é o formato errado para aquela embalagem.
A leitura honesta: coloque o sleeve onde ele pertence
Como fabricantes de filme, preferimos ver um sleeve ir para um recipiente que combine com ele do que assistir a uma forma marginal brigando para atravessar uma tiragem, porque encaminhar uma embalagem inadequada ao formato de rótulo certo protege a marca muito mais do que forçar um sleeve onde a física resiste. Onde um recipiente de fato encaixa — um corpo contínuo, rígido e redondo o bastante, dentro da janela de retração e de calor —, um filme retrátil de PETG transparente de alta retração entrega o envolvimento justo e contínuo de 360° que o formato foi feito para dar.
Frequently Asked Questions
Um sleeve retrátil serve para qualquer formato de recipiente?
Por que um sleeve retrátil não vai num galão com alça?
Dá para aplicar sleeve em um pouch stand-up ou num frasco squeeze?
O túnel de retração vai danificar um recipiente de parede fina ou sensível ao calor?
Como sei se meu recipiente combina com um sleeve antes de pedir?
Artigos Relacionados
Como Armazenar Filme Termoencolhível: Bobinas e Validade
O que a faixa de 10 a 30°C e a validade de 12 meses realmente protegem, como deixar as bobinas em pé para não achatar e por que o filme precisa aclimatar antes de chegar à linha.
Métodos de Ensaio de Filme Retrátil e Como Ler o COA
Cada número em uma ficha técnica ou COA de filme retrátil remete a um método normalizado. Veja quais ensaios ASTM e ISO medem retração, tração, turbidez e espessura — e como ler o relatório.
Precisa de orientação técnica sobre filme retrátil?
Nossa equipe técnica pode ajudar você a escolher o filme certo para sua aplicação.
Fale Conosco