PET для бутылок, PETG для усадочной плёнки
Почему PET — эталонная смола для бутылок, но неподходящий материал для рукава, и как аморфная структура превращает PETG в плёнку, которая обхватывает тару.
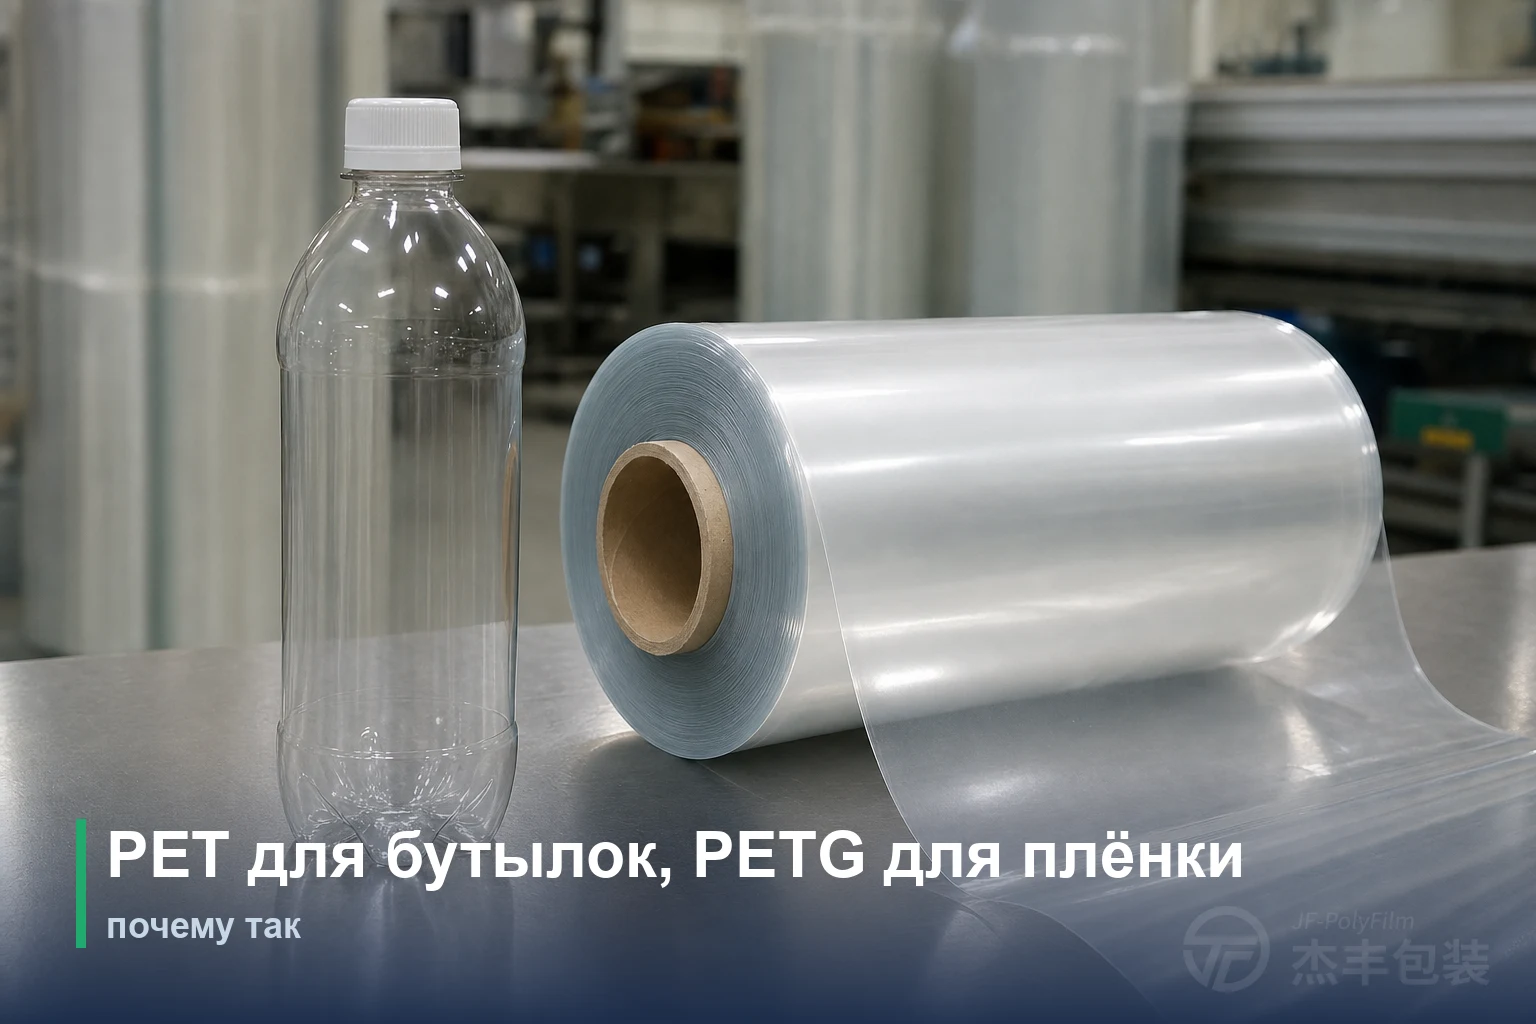
PET и PETG различаются задачей, под которую создан каждый материал: PET — это полукристаллический полиэфир, из которого выдувают бутылки, а PETG — аморфный сополиэфир, из которого делают термоусадочные рукава. То самое свойство, что делает PET отличной бутылкой, — его готовность кристаллизоваться — и лишает его места в усадочной плёнке. Оба — родственники в семействе полиэфиров, но стоят на противоположных концах одной упаковки: один становится тарой, другой — плёнкой, которая её облекает.
Ключевые выводы
- PET занимает место эталонной смолы для бутылок благодаря полукристалличности: выдувное формование с вытяжкой запускает деформационную кристаллизацию, которая повышает прочность, жёсткость и газобарьерные свойства, оставляя стенку прозрачной, при плотности бутылки около 1,38 г/см³.
- Та же склонность к кристаллизации оборачивается недостатком в усадочной плёнке: при ориентации, а затем повторно в туннеле гомополимерный PET кристаллизуется, становится хрупким и мутным, а сама кристаллизация подавляет ту поперечную усадку, ради которой рукав и берут.
- PETG остаётся аморфным, потому что модификация CHDM нарушает регулярность цепи, — и именно это даёт высокую, плавную, управляемую поперечную усадку около 75–80% и широкое технологическое окно, которое нужно рукаву.
- Температура стеклования PETG лежит около 80 °C, а усадочный туннель работает при 95–100 °C — нетребовательное окно, в котором рукав садится на плечики и участки двойной кривизны без помутнения, разрывов и неровной усадки.
- И PET, и PETG принадлежат полиэфирному семейству PET и оба тонут в воде (PETG ~1,28–1,33 г/см³, бутылка PET ~1,38), поэтому ни один не перерабатывается сам собой: отделится рукав от бутылки или уйдёт вместе с ней — это решение конструктора.
Почему кристалличность делает PET отличной смолой для бутылок
PET заслужил статус эталонной смолы для бутылок именно потому, что он полукристаллический: его регулярные молекулярные цепи способны укладываться в упорядоченные кристаллические области, а современное выдувное формование с вытяжкой обращает эту способность на пользу — встраивает в стенку прочность, жёсткость, газовый барьер и стабильность размеров, сохраняя бутылку прозрачной. Кристалличность здесь не побочный эффект, а сама суть.
Бутылка PET начинается как аморфная литьевая преформа, которую затем растягивают и раздувают до нужной формы. Двухосная вытяжка выстраивает молекулярные цепи и запускает деформационную кристаллизацию — цепи сами собираются в кристаллиты, настолько мелкие, что армируют стенку, не рассеивая свет. Получается тара прочная, жёсткая и стабильная по размерам и при этом прозрачная и глянцевая, так что прозрачность и механические свойства удаётся получить вместе, а не в обмен друг на друга. Та же упорядоченная структура даёт PET полезный барьер к углекислому газу и кислороду — поэтому он удерживает газирование и продлевает срок годности газировки и воды. PET маркируется кодом идентификации смолы 1 (RIC 1) и стоит в центре самого развитого потока переработки пластика, а плотность бутылки около 1,38 г/см³ отправляет хлопья на дно моечной ванны. Каждое из этих достоинств восходит к одному корню: к цепи, достаточно регулярной, чтобы кристаллизоваться по команде.
Почему тот же PET не годится для усадочной плёнки
Та самая склонность, что служит бутылке, — готовность PET кристаллизоваться — оборачивается недостатком в ту же минуту, когда от той же смолы требуют усадки. Ориентированная плёнка из гомополимерного PET при повторном нагреве в туннеле стремится кристаллизоваться по мере стягивания, и кристаллизация оставляет её хрупкой, мутной и неровной вместо плотной и прозрачной. Одно и то же молекулярное поведение получает противоположные оценки в зависимости от задачи: достоинство в выдувной бутылке, дефект в термоусадочном рукаве.
Урон глубже, чем внешний вид, и бьёт ровно по тому свойству, ради которого рукав и покупают. Когда полукристаллическую плёнку PET растягивают, чтобы запрограммировать усадку, а затем нагревают снова, её выстроенные цепи упорядочиваются в кристаллиты вместо того, чтобы свободно отпружинить назад, и эти кристаллические области закрепляют структуру на месте — так что та же кристаллизация, что армирует стенку бутылки, теперь гасит стягивание, которое рукав обязан дать. Чем сильнее такую плёнку ориентируют в попытке запасти больше усадки, тем сильнее она кристаллизуется по дороге, и старание оборачивается против себя: плёнку из гомополимерного PET, ориентированную вблизи температуры стеклования, можно довести почти до температуры туннеля — около 95 °C, — и она всё равно почти не стянется. Плёнка, которая должна была бы жёстко обжать окружность, вместо этого доходит лишь до низкой, плохо управляемой усадки, далеко не дотягивая до того, что нужно таре с талией или плечиками, и то немногое, что она даёт, ложится неровно. Тот же предел объясняет, почему переработанные хлопья от бутылок PET нельзя просто снова превратить в усадочную плёнку: эти хлопья уже кристаллические, а чем более кристаллично сырьё, тем меньше усадки в нём остаётся.
Кристаллизация к тому же сужает и делает круче технологическое окно. Поскольку упорядоченные области возникают быстро, стоит плёнке достаточно нагреться, материал стремится отдать усадку в узкой полосе температур, а не стягиваться постепенно, и крутая, скачкообразная кривая не оставляет рукаву запаса, чтобы сесть по сложной форме последовательно. Плёнка собирается в складки, коробится или идёт белыми линиями напряжения там, где одна зона стянулась раньше, чем улеглась соседняя, а любой дрейф температуры туннеля или скорости линии переводит её из недоусаженной в искажённую. Материал, который отлично держит одну жёсткую форму, ровно по этой причине плохо подходит для того, чтобы чисто менять форму по команде: кристалличность, которая в таре достоинство, в обёртке — дефект.
Этот приговор касается бутылочного PET, взятого как есть, а не всего семейства. Химию PET всё же можно инженерно превратить в усадочную плёнку — но только управляя этой кристаллизацией, а не пуская её на самотёк: PETG делает это, вовсе не давая кристаллам образоваться, а кристаллизуемый CPET — откладывая кристаллизацию до жара линии переработки. Иными словами, усадочную плёнку приходится инженерно выводить из семейства, а не просто нарезать из бутылочной смолы.
Почему PETG создан для усадки
PETG сделан ради того единственного, чего не может PET: оставаться аморфным. Это сополиэфир, в котором циклогександиметанол (CHDM) замещает часть гликоля, нарушая регулярность цепи так, что материал не может уложиться в кристаллы, — и именно эта постоянная аморфная структура и нужна усадочной плёнке. Там, где кристалличность PET воюет с усадкой, отсутствие кристалличности у PETG делает усадку возможной.
Каждое требование, которое рукав предъявляет плёнке, укладывается в один этот структурный факт. Поскольку цепи никогда не кристаллизуются, PETG стягивается плавно и остаётся прозрачным, а не охрупчивается и мутнеет, и выходит на высокую, управляемую поперечную усадку, которой требует рукав, — примерно до 75–80% в верхней части диапазона, чего хватает, чтобы чисто сесть в горловины, плечики и талии, чей диаметр меньше, чем у корпуса. Запасённая ориентация может свободно и полностью релаксировать при нагреве, поэтому та усадка, которую кристаллизующаяся плёнка теряет, — ровно та, которую аморфная сохраняет. Аморфная структура открывает и широкое, нетребовательное окно: при температуре стеклования около 80 °C и туннеле, работающем при 95–100 °C, плёнка стягивается постепенно по мере нагрева, а не схлопывается в одной точке, — это и позволяет ей идти по сложной кривой последовательно, затягиваясь на плечике, потом на талии, потом у донышка, и поглощать обычный дрейф температуры туннеля и скорости линии, а не срываться на краях узкой полосы. На всём протяжении этой вытяжки она остаётся вязкой, а не хрупкой, поэтому сопротивляется растрескиванию и разрывам там, где кристаллическая плёнка треснула бы, и печатается и отделывается с высокой прозрачностью и глянцем. На наших собственных производственных линиях прозрачные и белые марки PETG от JFPolyFilm дают поперечную усадку 75% и выше при продольной, удерживаемой на уровне 3,0% и ниже, так что рукав обжимает окружность, не наползая вверх и не уводя печать из приводки.
Эти свойства окупаются не только во время усадки, но и до неё, потому что по дороге к бутылке рукав проходит несколько переделов. Его печатают, затем сваривают по одной кромке в непрерывный рукав и разрезают на отдельные рукава — и всё это задолго до того, как приложат тепло, и каждый из этих шагов опирается на ту же аморфную структуру. Вязкость, что не даёт плёнке трескаться в туннеле, удерживает её и от разрывов и осыпания кромок, когда её складывают, сваривают и режут; прозрачность, что переживает усадку, сохраняет печатную графику резкой и насыщенной, а не приглушённой за пеленой помутнения; а плёнка PETG с достаточно высокой поверхностной энергией — в том числе наша — принимает краску напрямую, без коронной обработки, которой потребовала бы менее восприимчивая поверхность. От печати и формирования рукава до финального стягивания материал должен нести всю линию переделов, а не только её последние секунды.
Как именно эта память об усадке записывается в плёнку при ориентации и высвобождается в туннеле — отдельный механизм, разобранный в статье как работает термоусадочная плёнка PETG.
PET и PETG: разделение материалов с одного взгляда
Если поставить их рядом, контраст не в том, что один материал лучше другого, а в том, что каждый оптимизирован под противоположное требование: PET — держать жёсткую форму, PETG — менять форму по сигналу. Таблица ниже выстраивает те свойства, что и решают, где место каждому.
| Свойство | PET (смола для бутылок) | PETG (усадочная плёнка) |
|---|---|---|
| Молекулярная структура | Полукристаллический; регулярные цепи, склонные к кристаллизации | Аморфный; CHDM нарушает регулярность, кристаллизации нет |
| Типичная роль | Бутылки и жёсткая тара | Полноразмерные и горловинные термоусадочные рукава |
| Поведение при усадке | Низкая и плохо управляемая; кристаллизуется при повторном нагреве | Высокая и плавная, поперечная усадка ~75–80% |
| Окно переработки | Узкое и крутое | Широкое и нетребовательное (Tg ~80 °C, туннель ~95–100 °C) |
| Прозрачность после формования | Высокая (мелкие деформационные кристаллиты) | Высокая; остаётся прозрачной, так как не кристаллизуется |
| Вязкость при переработке | Жёстче; в виде плёнки более склонен к охрупчиванию | Вязкий, не трескается в ходе усадки |
| Плотность | ~1,38 г/см³ (бутылка) | ~1,28–1,33 г/см³, обычно ~1,32 |
| Семейство при переработке | RIC 1, самый развитый поток | Полиэфирное семейство PET; перерабатываемость определяет конструкция рукава |
Что значит родство, когда бутылку отправляют на переработку
PET и PETG — родственники: оба принадлежат полиэфирному семейству PET и оба тонут в воде — рукав PETG около 1,28–1,33 г/см³, бутылка PET около 1,38, — поэтому ни один не перерабатывается сам собой, и помогает рукав возврату бутылки или мешает, решает то, как он спроектирован вести себя. Поскольку по одной лишь плотности рукав от бутылки не отделяется, несоответствующая полноразмерная этикетка может уйти в восстановленную смолу как загрязнитель, а не чисто отделиться от неё.
Это проблема конструкции с известными решениями, а не тупик, и её разбирают отдельно, по существу. Как рукав на самом деле проходит линию переработки — и три конструктивных пути, которые не дают этикетке попасть в загрязняющую фракцию, — разобрано в статье перерабатываются ли термоусадочные рукава PET. Рукав из кристаллизуемого PET повторяет химию самой бутылки и восстанавливается в том же потоке RIC 1 — маршрут «в одном потоке», описанный в статье CPET и поток переработки RIC 1. А нормативная сторона — как правила проектирования под переработку теперь решают, вообще допустят ли рукав на рынок, — изложена в статье что означает PPWR для термоусадочных рукавов.
Итог: PET — это тара, PETG — это плёнка
Разделение держится до самого низа: PET — материал самой тары, а PETG — материал плёнки, которая её облекает, потому что кристалличность, что делает один прочной прозрачной бутылкой, ровно та, что дисквалифицирует его как рукав, а аморфная структура, что заставляет другой плавно усаживаться, — то, чего стенка бутылки как раз не хочет. Выбирать между ними — значит на деле выбирать, какую задачу вы решаете.
Для термоусадочного рукава это значит, что ответ — PETG, а не бутылочный PET, а там, где в приоритете возврат вместе с бутылкой, — те же варианты из семейства, которые производитель выстраивает вокруг него: кристаллизуемый CPET для потока RIC 1, сертифицированный по GRS RPET для доли вторсырья и двунаправленная плёнка для повторного использования стекла со смывом этикетки. Как завод, выпускающий эти марки на трёх собственных производственных линиях, JFPolyFilm может подобрать плёнку под форму тары и целевую усадку; прозрачная термоусадочная плёнка PETG — стартовая марка для полноразмерных рукавов с высокой прозрачностью.
Frequently Asked Questions
PETG — это то же самое, что PET?
Почему PET не используют для термоусадочных рукавов?
Какова плотность PET и PETG?
Какую усадку даёт PETG?
Мешает ли рукав из PETG переработке бутылки PET?
Похожие статьи
Хранение термоусадочной плёнки: рулоны, срок годности
Как хранить термоусадочную плёнку: 10–30 °C, рулоны стоймя, срок 12 месяцев.
Методы испытаний термоусадочной плёнки: как их измеряют
Каждая цифра в спецификации или COA термоусадочной плёнки восходит к стандартному методу. Разбираем, какие испытания ASTM и ISO измеряют усадку, прочность, мутность и толщину и как читать отчёт.
Нужна экспертная консультация по термоусадочной плёнке?
Наша техническая команда поможет вам подобрать подходящую плёнку для вашего применения.
Свяжитесь с нами