Temperatura del túnel de retracción PETG: cómo ajustarla
Por qué el punto de ajuste del túnel no es la temperatura de la película, en qué se diferencian los túneles de vapor y de aire caliente, y cómo construir una curva por zonas que asiente una manga de PETG sin defectos.
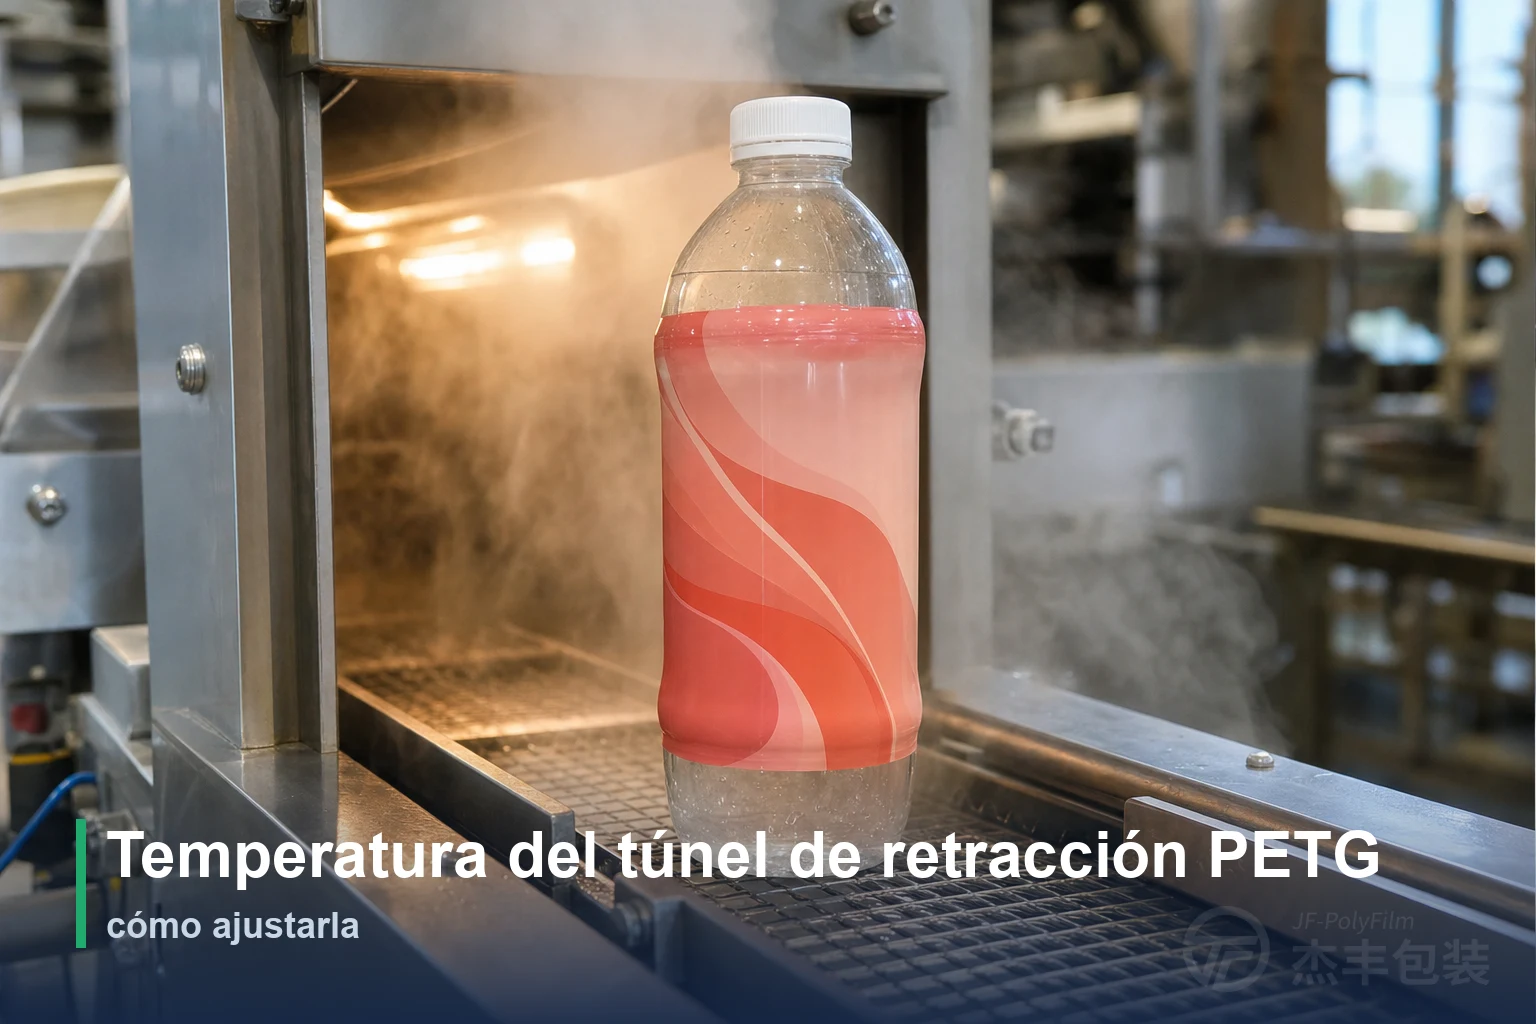
Ajustar la temperatura del túnel de retracción para una película de PETG se reduce a un único objetivo: llevar la propia película a unos 95–100 °C durante unos segundos. La cifra del panel del túnel es solo un medio para alcanzar esa temperatura de la película y, en un túnel de aire caliente, ambas rara vez coinciden.
Claves del artículo
- El PETG contrae por completo cuando la propia película alcanza unos 95–100 °C, y la contracción arranca hacia los 65–70 °C. Cada ajuste del túnel existe para situar la película en esa ventana, no para llegar a una cifra en el panel.
- En un túnel de aire caliente, el punto de ajuste del aire ronda los 150–260 °C —y las resistencias van aún más calientes—, pero la película y el envase solo llegan a unos 95–100 °C. La temperatura alta del aire sirve para transferir calor deprisa, no para hornear la botella.
- Un túnel de vapor mantiene un entorno más suave de vapor saturado a 80–95 °C que envuelve la manga en 360°, y ofrece la contracción más uniforme para formas complejas e impresión de alta definición.
- Los túneles industriales trabajan con varias zonas independientes; un precalentamiento progresivo (~80–90 °C) hacia una zona principal más caliente asienta la manga sobre botellas con hombro y cintura mucho mejor que un único golpe de calor.
- La contracción es temperatura multiplicada por tiempo: la velocidad de la cinta fija el tiempo de permanencia, y la ventana amplia y tolerante del PETG absorbe las pequeñas desviaciones de ambos sin estropear el resultado.
Punto de ajuste frente a temperatura de la película: la cifra que de verdad importa
La temperatura que decide si una manga de PETG contrae bien es la que alcanza la propia película, no el valor marcado en el túnel; y en un túnel de aire caliente ambas pueden separarse por más de cien grados. Leer el panel como si fuera la temperatura de la película es la forma más habitual en que un operario juzga mal un túnel.
La película de PETG contrae del todo una vez que su propia temperatura sube a unos 95–100 °C, y empieza a hacerlo hacia los 65–70 °C. Un túnel de vapor saturado trabaja en torno a 80–95 °C, cerca del techo de la banda de contracción del PETG, de modo que su lectura es una aproximación razonable a lo que experimenta la película; y como la contracción arranca hacia los 65–70 °C, ese entorno ya provoca la mayor parte del encogimiento. Un túnel de aire caliente es otra cosa: el panel puede marcar 150–260 °C, y las resistencias van todavía más calientes, pero esa es la temperatura del aire que se sopla sobre la manga, no la que alcanzan la película o el envase. La película permanece en ese calor solo unos segundos —los justos para llegar a su punto de contracción, pero no para acercarse al valor del aire—. El aire se fija muy por encima del objetivo de la película precisamente para que, en esa ventana breve, se transfiera calor suficiente: una botella que sale de un túnel de aire caliente está tibia al tacto, no calcinada a 200 °C.
Tener clara esta distinción cambia la forma de ajustar el túnel. Si el objetivo se entiende como «llevar la película a unos 95–100 °C», entonces el punto de ajuste, el caudal de aire y la velocidad de la cinta son solo palancas para entregar ese calor en el tiempo disponible, y ninguno es un objetivo en sí mismo. Por qué el calor hace que una película orientada se contraiga es una cuestión de ciencia de materiales que se desarrolla en cómo funciona la película retráctil de PETG; en la línea, la única cifra que perseguir es la temperatura que esos ajustes producen en la película.
Vapor o aire caliente: elegir y ajustar cada túnel
El túnel de vapor y el de aire caliente llevan la película a su rango de contracción por caminos opuestos, y la elección entre ambos la deciden la forma del envase, la calidad de impresión y la velocidad de línea, no una sola cifra de temperatura. Un túnel de vapor baña la manga en vapor saturado a unos 80–95 °C, suaves y uniformes, y calienta la película hasta cerca de esa temperatura; un túnel de aire caliente sopla aire mucho más caliente y lleva la película hasta su punto de contracción pleno, unos 95–100 °C.
El túnel de vapor es la opción más suave y uniforme. El vapor saturado rodea el envase por todos los lados a la vez y transfiere el calor de forma rápida y pareja, así que toda la manga alcanza la temperatura junta y se ciñe sin el sobrecalentamiento o el calentamiento insuficiente localizados que deforman la impresión. Su baja temperatura de trabajo es en sí una salvaguarda frente al alabeo, y por eso el vapor es la elección habitual para botellas con cintura o de curva compuesta, envases vacíos y de pared fina, contenidos sensibles al calor y gráficos de gama alta que no pueden permitirse distorsión. El coste es la instalación: un suministro de vapor, más la gestión del condensado y la humedad alrededor de la línea.
Un túnel de aire caliente, o de convección, es más barato, más compacto y más sencillo de operar, sin humedad que gestionar y con zonas independientes fáciles de ajustar para mayor rendimiento. Su punto débil es la uniformidad. Como trabaja por aire dirigido, es propenso a los puntos calientes y las zonas frías, y le cuesta calentar de forma pareja una geometría irregular, así que se apoya en un ajuste cuidadoso del caudal de aire, la velocidad del ventilador y la de la cinta para compensarlo. Para envases regulares, casi cilíndricos y a buena velocidad, esa concesión suele valer la pena.
| Túnel de vapor | Túnel de aire caliente (convección) | |
|---|---|---|
| Temperatura de trabajo | Vapor saturado ~80–95 °C (≈175–200 °F) | Punto de ajuste del aire ~150–260 °C; la película solo llega a unos 95–100 °C |
| Transferencia de calor | Vapor saturado en 360° — pareja y suave | Aire caliente dirigido — propenso a puntos calientes y zonas frías |
| Más indicado para | Formas complejas o con cintura, contenidos sensibles al calor, impresión de alta definición, mangas de cuerpo completo | Formas regulares, mayores velocidades de línea, entornos sin humedad |
| Principal contrapartida | Requiere suministro de vapor y gestión del condensado | Más barato y compacto, pero la uniformidad depende del ajuste del aire y la velocidad de la cinta |
Construir la curva de temperatura por zonas
Un túnel de retracción industrial no es un único horno a una sola temperatura: es una serie de zonas controladas de forma independiente, y ajustarlas como una curva ascendente en lugar de un golpe único es lo que permite que la manga siga una botella complicada. La película debe encontrar primero un precalentamiento más suave, luego la zona principal de contracción, la más caliente, y por último una zona de alivio para que la forma se fije antes de que el envase abandone el calor.
La lógica sigue la geometría del envase. Una zona de precalentamiento en torno a 80–90 °C templa la película y le permite relajarse y perder tensión interna antes de empezar a contraerse en serio, lo que reduce su tendencia a agarrar de forma despareja. La zona principal entrega después el calor que lleva la película a su temperatura de contracción de unos 95–100 °C, y para entonces la manga se asienta por tramos —apretando primero en el hombro, luego en la cintura y por último en la base— a medida que cada diámetro alcanza la temperatura por turno. Un túnel que golpea toda la manga con el máximo calor de golpe tiende a fijar una zona antes de que la contigua haya cedido, y de ahí salen precisamente el fruncido y el ceñido desigual en las formas con hombro o cintura.
El control independiente de zonas es lo que hace posible esta curva. Separar la parte superior de la inferior y la entrada de la salida deja al operario poner calor donde una botella concreta lo necesita —más en el faldón de la base, que es el más lento en cerrar, y menos donde la impresión cae sobre un panel plano— en vez de aceptar un único ajuste de compromiso para todo el envase. Cuanto más se ajuste el perfil de temperatura del túnel al orden en que las distintas partes de la botella necesitan contraerse, más limpia sale la manga terminada.
Tiempo de permanencia y velocidad de línea
La contracción es producto de la temperatura y el tiempo, así que la velocidad de la cinta importa tanto como cualquier ajuste de temperatura: fija cuánto permanece la manga en el calor, y ese tiempo de permanencia tiene que bastar para que la película contraiga del todo, pero no más. Para la mayoría de las mangas, la permanencia adecuada es cuestión de unos pocos segundos, y la marca la velocidad del transportador, no un reloj.
El equilibrio va en ambos sentidos. Demasiada poca permanencia —una cinta que va demasiado rápida o un punto de ajuste demasiado bajo— nunca deja que la película se mantenga a unos 95–100 °C el tiempo suficiente, y la manga sale con contracción insuficiente: floja, con el faldón de la base abierto y arrugas de piel de naranja donde la película no se ha ceñido al contorno. Demasiada permanencia —una cinta demasiado lenta o un punto de ajuste demasiado alto— calienta la película más allá de lo que la forma necesita, y esta se contrae en exceso hasta deformarse, fruncirse o perforarse por calor, con la impresión alabeada. La temperatura, el caudal de aire y la velocidad de la cinta se ajustan en conjunto, unos frente a otros: bajar la velocidad de la cinta y reducir el punto de ajuste puede entregar el mismo calor total por vías distintas. La longitud del túnel entra en el mismo balance, ya que un tramo calentado más largo mantiene una misma permanencia a mayor velocidad de cinta, lo que permite subir el rendimiento sin acortar el tiempo que la película pasa a temperatura.
| Calor entregado a la película | Qué hace la manga | Qué se ve |
|---|---|---|
| Demasiado poco (punto de ajuste bajo o cinta demasiado rápida) | La película nunca se mantiene a unos 95–100 °C el tiempo suficiente | Contracción insuficiente: ajuste flojo, faldón de la base abierto, arrugas de piel de naranja, impresión sin ceñir al contorno |
| En la ventana (película a ~95–100 °C, permanencia suficiente) | La película se ciñe de forma plena y pareja | Una manga limpia y ceñida que sigue hombro, cintura y base con la impresión en registro |
| Demasiado (punto de ajuste alto o cinta demasiado lenta) | La película se sobrecalienta y contrae en exceso | Sobrecontracción: deformación, fruncido o arrugas, perforación por calor, impresión alabeada |
Estos son los síntomas, no el remedio. Emparejar cada uno con su causa de fondo y recorrer la corrección es un ejercicio de diagnóstico por derecho propio, tratado en resolver los problemas de la película retráctil de PETG.
Ajuste fino sobre el envase real
Unos ajustes que parecen correctos sobre el papel todavía tienen que demostrarse en la botella real, así que la vía práctica para alcanzar un perfil de túnel estable es partir de un rango conocido y afinarlo con una muestra. Empezar por la ventana recomendada del proveedor de la película ahorra el tanteo de buscar la temperatura objetivo de la película desde cero.
Una secuencia que funciona es esta: partir del rango de túnel recomendado en la ficha técnica de la película —que en el PETG se construye alrededor de llevar la película a unos 95–100 °C—, pasar una muestra corta y examinar cómo se ha asentado la manga, y luego ajustar las zonas individuales y la velocidad de la cinta para corregir lo que la muestra ha mostrado. La inspección tiene que abarcar todo el perfil —hombro, cintura y base—, no un solo panel, porque un ajuste que asienta el cuerpo con limpieza puede dejar aún un faldón flojo o un hombro pellizcado. Una vez que la muestra sale limpia por todo el contorno, el perfil se confirma sobre el envase de producción real y a plena velocidad de línea, ya que un pequeño cambio en la forma de la botella, en su estado de llenado o en el rendimiento puede mover el resultado. Al fin y al cabo, una manga retráctil solo se juzga buena cuando agarra correctamente un envase concreto, no en abstracto; el formato y su lugar entre los tipos de etiqueta se tratan en qué es una etiqueta manga retráctil. Las fichas técnicas de JFPolyFilm y el Certificado de Análisis por lote dan una ventana de túnel de partida para cada grado, lo que acorta ese tanteo en vez de dejar al operario buscándola.
Por qué el PETG es tolerante de procesar
El PETG es una de las películas más fáciles de mantener dentro de su ventana, porque su curva de contracción es suave y arranca baja, lo que da un rango de proceso amplio y tolerante. Unos pocos grados de deriva en el túnel o un pequeño vaivén en la velocidad de línea no convierten una manga buena en una mala, algo que es una ventaja real en una planta donde nada se mantiene perfectamente estable.
Esa amplitud viene de que el material permanece amorfo, y en la línea se traduce en tolerancia: donde el PVC y el poliestireno orientado exigen un control de temperatura más estrecho para contraer de forma pareja, el PETG mantiene un resultado limpio a lo largo de una banda de ajustes más ancha. La razón molecular de esa curva suave pertenece al artículo sobre el mecanismo y no a este; lo que importa en el túnel es que la ventana es lo bastante ancha como para absorber la variación normal. Cuánta contracción total necesita realmente un envase dado —y cómo se corresponden las cifras del 65 %, 75 % y 80 % con las formas de las botellas— es una cuestión de dimensionado aparte, desarrollada en cómo elegir la tasa de contracción del PETG.
Los grados de PETG transparente y blanco de JFPolyFilm alcanzan una contracción transversal ≥ 75 % con la contracción en dirección de máquina mantenida en el 3,0 % o menos, producidos en nuestras propias líneas, de modo que la manga se ciñe alrededor del contorno sin acortarse ni sacar la impresión de registro. Para un envase de forma y objetivo de contracción conocidos, el film retráctil PETG transparente puede emparejarse con el grado cuya curva y ventana de túnel de partida se asienten sobre él sin defectos.
Preguntas frecuentes
¿A qué temperatura hay que ajustar un túnel de retracción para película de PETG?
¿Un túnel de aire caliente calienta de verdad la botella a 200 °C?
¿Túnel de vapor o de aire caliente para mangas retráctiles de PETG?
¿Por qué usar varias zonas de temperatura en lugar de un único ajuste?
¿Cuánto tiempo debe permanecer el PETG en el túnel de retracción?
Artículos relacionados
Cómo almacenar film retráctil: bobinas, vida útil y manejo
Qué protege realmente la ventana de 10–30 °C y los 12 meses de vida útil, cómo colocar las bobinas para que no se aplanen y por qué el film debe atemperarse antes de llegar a la línea.
Métodos de ensayo del film retráctil: cómo se miden
Cada cifra de una ficha técnica o un COA de film retráctil procede de un método normalizado. Descubre qué ensayos ASTM e ISO miden contracción, tracción, turbidez y espesor, y cómo leer el informe.
¿Necesita asesoramiento experto sobre película retráctil?
Nuestro equipo técnico puede ayudarle a elegir la película adecuada para su aplicación.
Contáctenos